01. 先校准打印比例
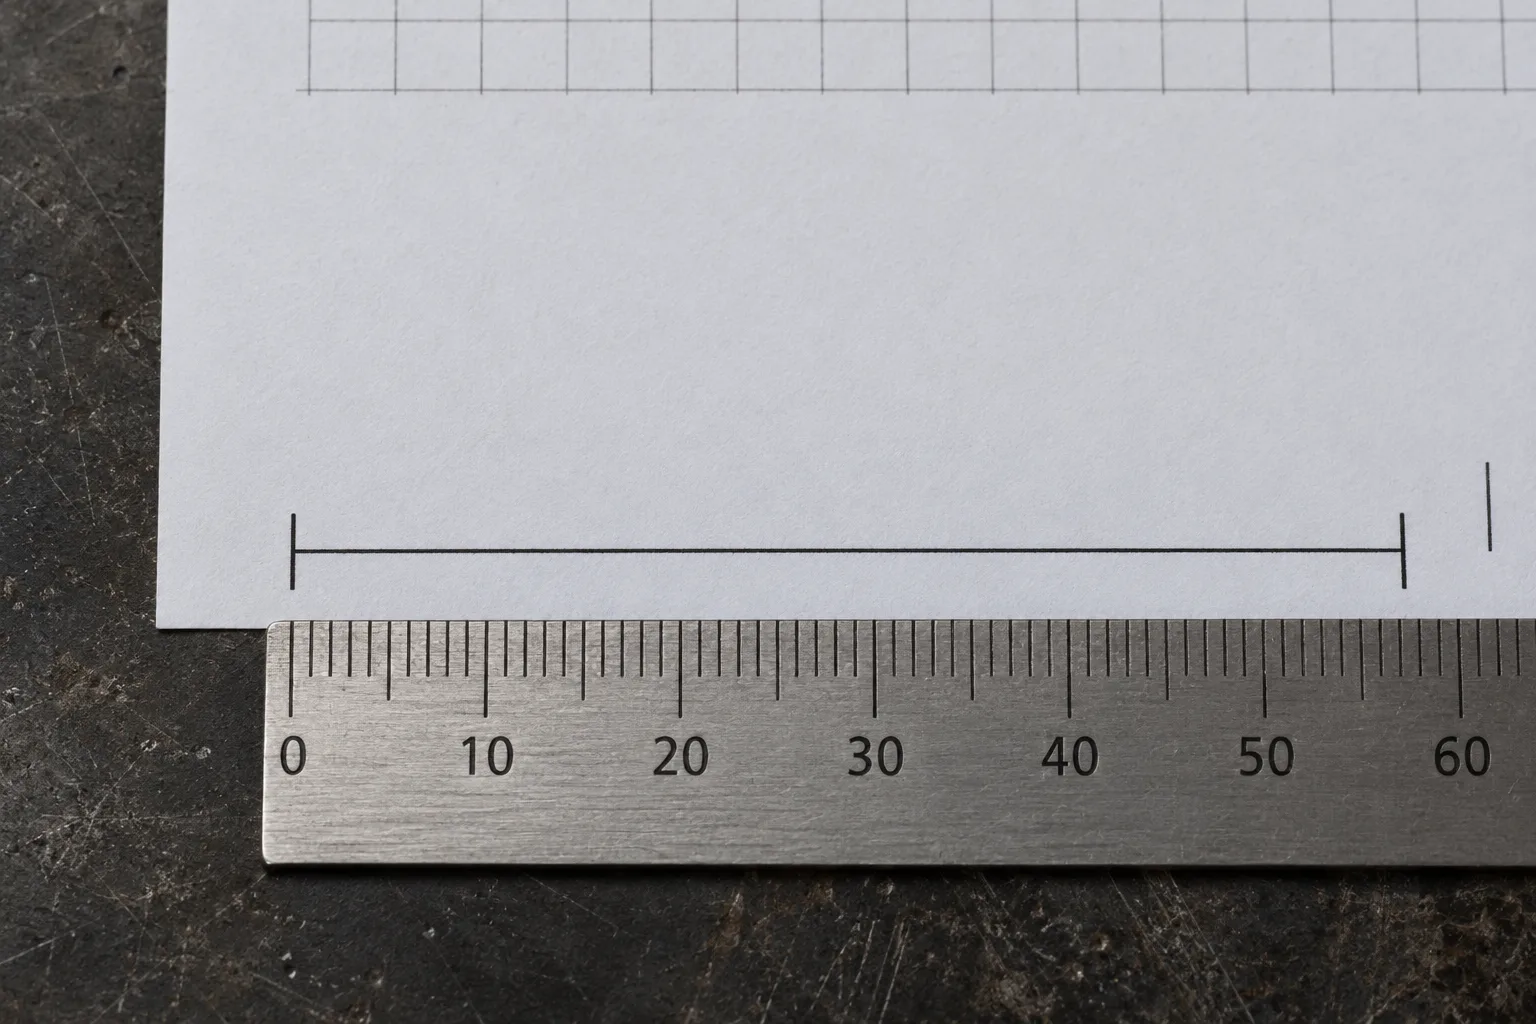
核对文件:确认下载的是主管开孔 PDF,连接方式、主管与支管外径、夹角、壁厚或直径间隙均与工件一致。多页文件应使用同一模板编号与纸张规格。
打印设置:选择实际大小 / 100%,关闭适合页面、缩小超大页面、每张多页等缩放选项。PDF 的 A4、Letter、A3 或 Tabloid 应与纸盒和打印设置一致。
分别测量两条线:用尺的零刻度对齐端刻线中心,测量横向 100 mm 与纵向 20 mm。不要把尺的金属边缘直接当作零点,也不要按图中的刻度判断自己的模板。
不符时重新打印:例如 100 mm 只量到 97 mm,说明发生了缩放;先修正设置再打印。两方向都要核对,不能只看一条尺,也不要靠拉伸纸张补偿。
完成检查:进入下一步前:两条校准线均与标称长度一致,精度满足你的工件要求。工具未替你定义加工公差。
02. 裁纸、重叠、对齐、固定
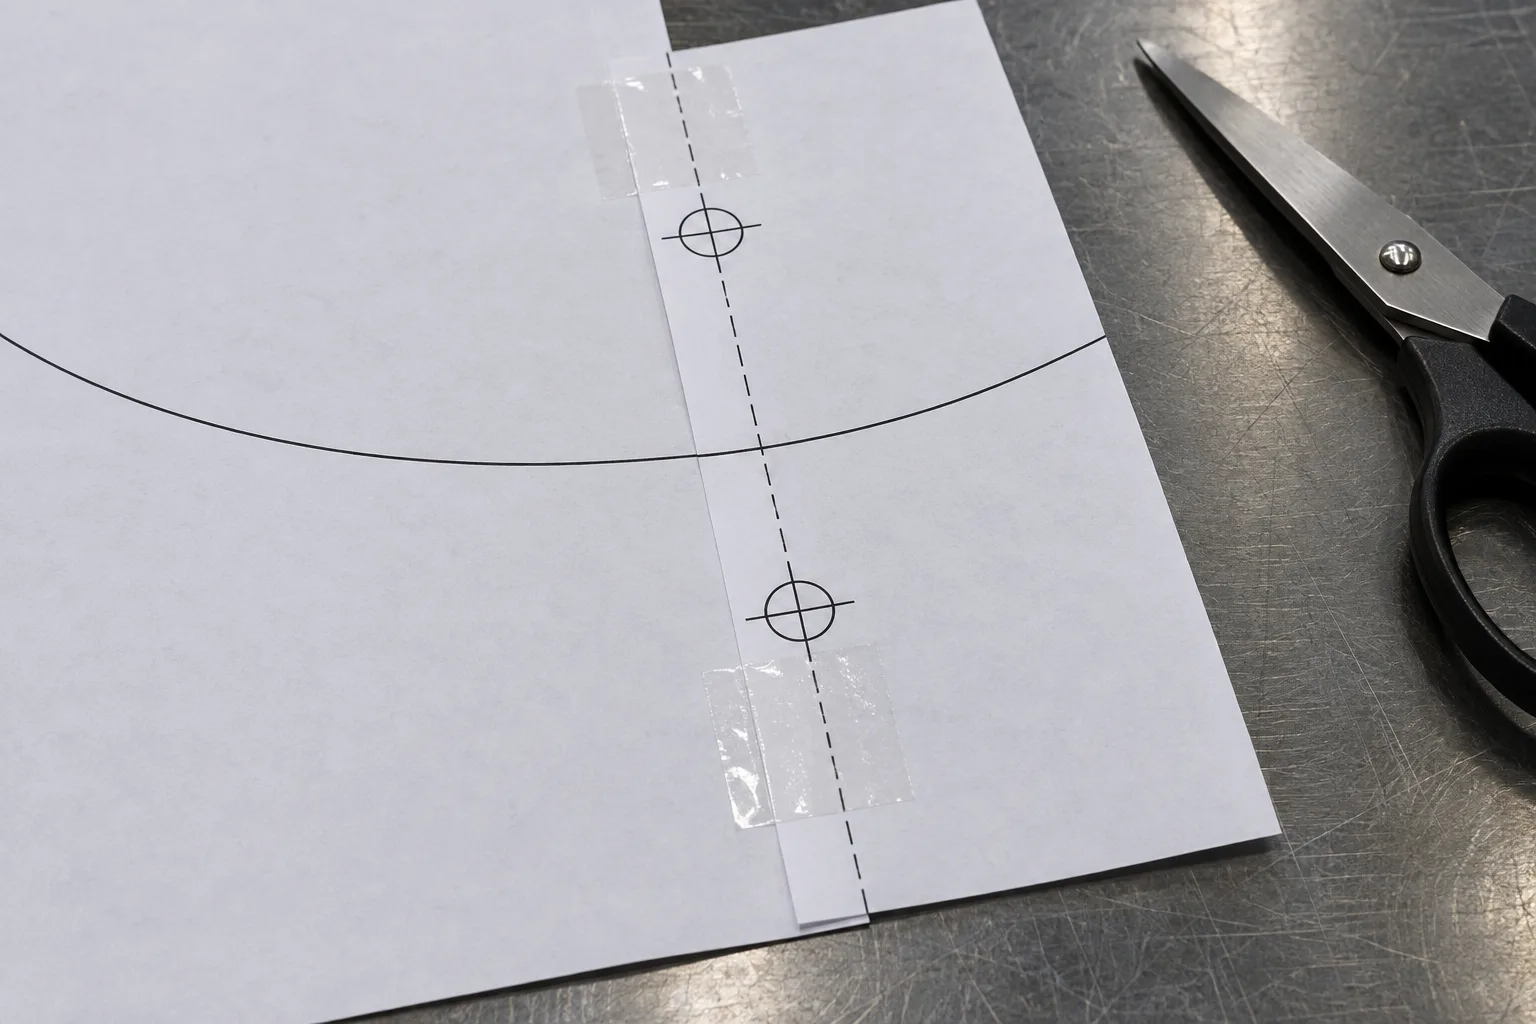
先排页,再裁纸:按照行列和大页码,从左到右、从上到下排好。单页模板可跳过拼接。先不要沿孔口实线把纸剪空。
只裁指定左边或上边:存在左侧或上方相邻页时,沿对应短虚线裁边。短虚线穿过配对对齐标识的中心;不要把所有纸边都剪掉。
重叠配对 A/B 标识:把裁好的纸边覆盖到前一张纸上,同时对齐该接缝上两个相同页码配对的 A、B 圆圈十字。先固定一端,再检查另一端;只对齐一个点仍可能转歪。
检查轮廓连续性:沿接缝检查实线和网格是否衔接,确认后用胶带固定,尽量避免胶带遮住描线边缘。不要直接对接纸边,也不要随意加上第二次重叠量。
完成检查:裁线外的窄条是相邻页的重复区域。正确重叠后轮廓完整;若出现断线或双线,先重新对齐。
03. 在主管上标出孔中心
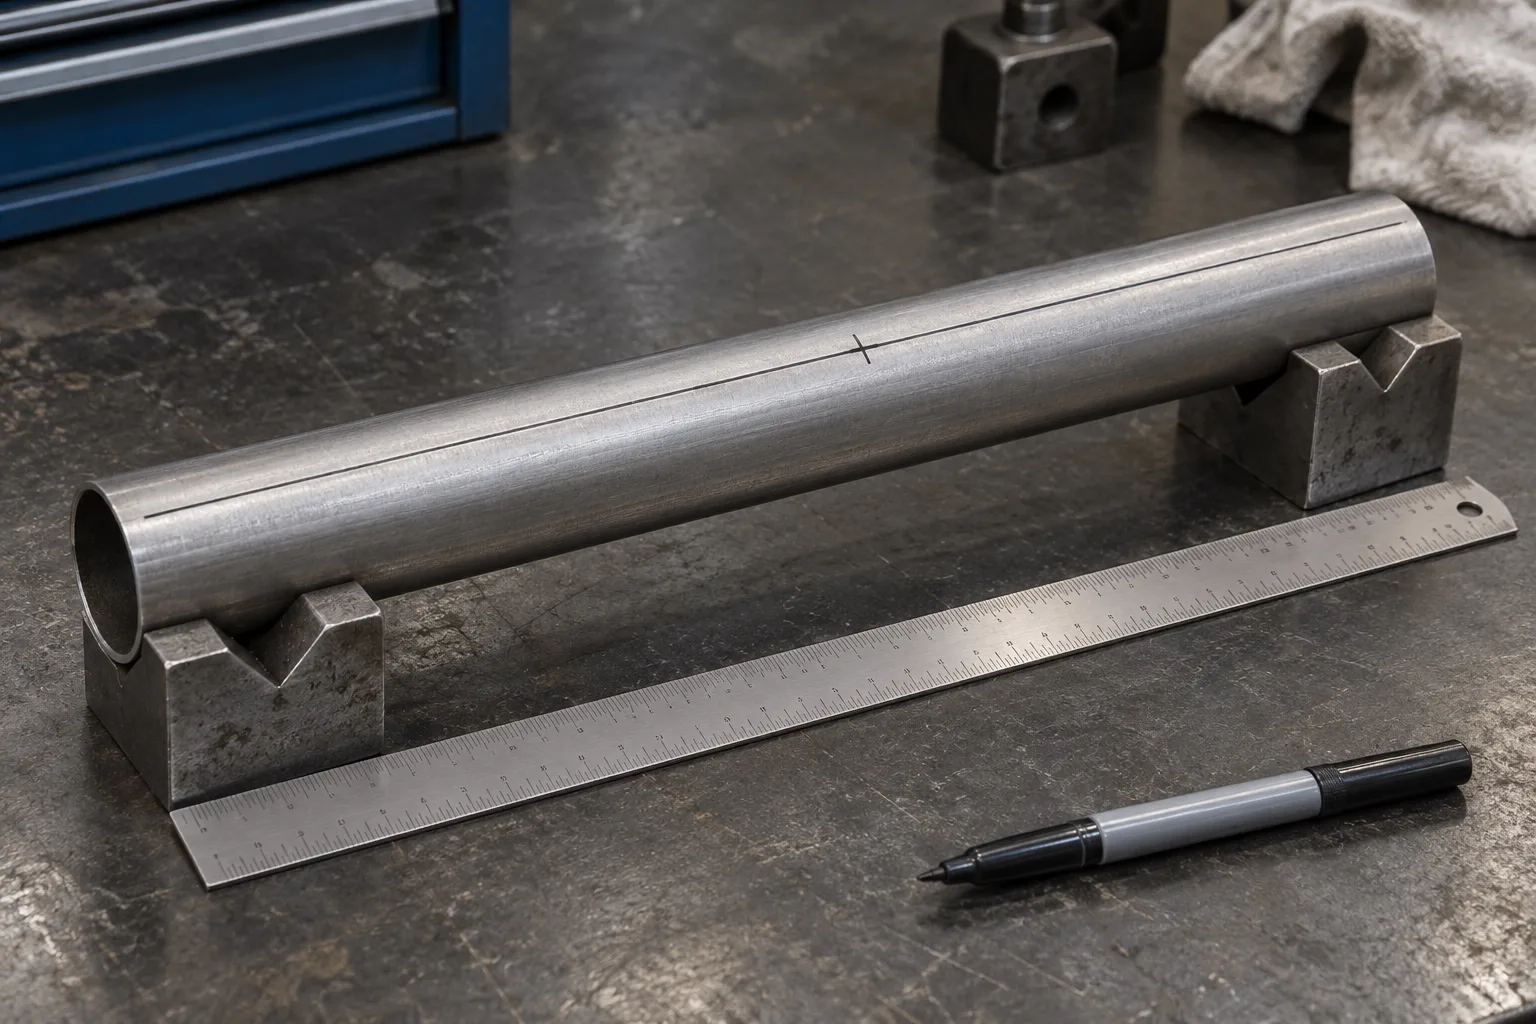
固定并清理管材:用合适支撑与夹具防止管材滚动,清理油污和松动污物,使纸和胶带能稳定贴合。不要在尚未固定的圆管上直接描线。
确定同一个管端:选定作为距离零点的主管端部。沿主管轴向测量到输入的孔中心距端位置;不要改用纸边或孔口最近边缘作为中心距离。
标周向位置:先画自定的 0° 母线。面向所选管端看,按网站端视图顺时针量到目标角度;必要时用主管周长 × 角度 ÷ 360 换算表面弧长。
画中心与轴向基准:在轴向距离与周向位置相交处做中心十字,并画一段平行主管轴线的参考线。孔中心是支管轴线与主管外表面的交点。
完成检查:核对管端没有选反,中心距端与周向角度一致,预计孔口不会越过管端。
04. 贴局部模板并转移轮廓
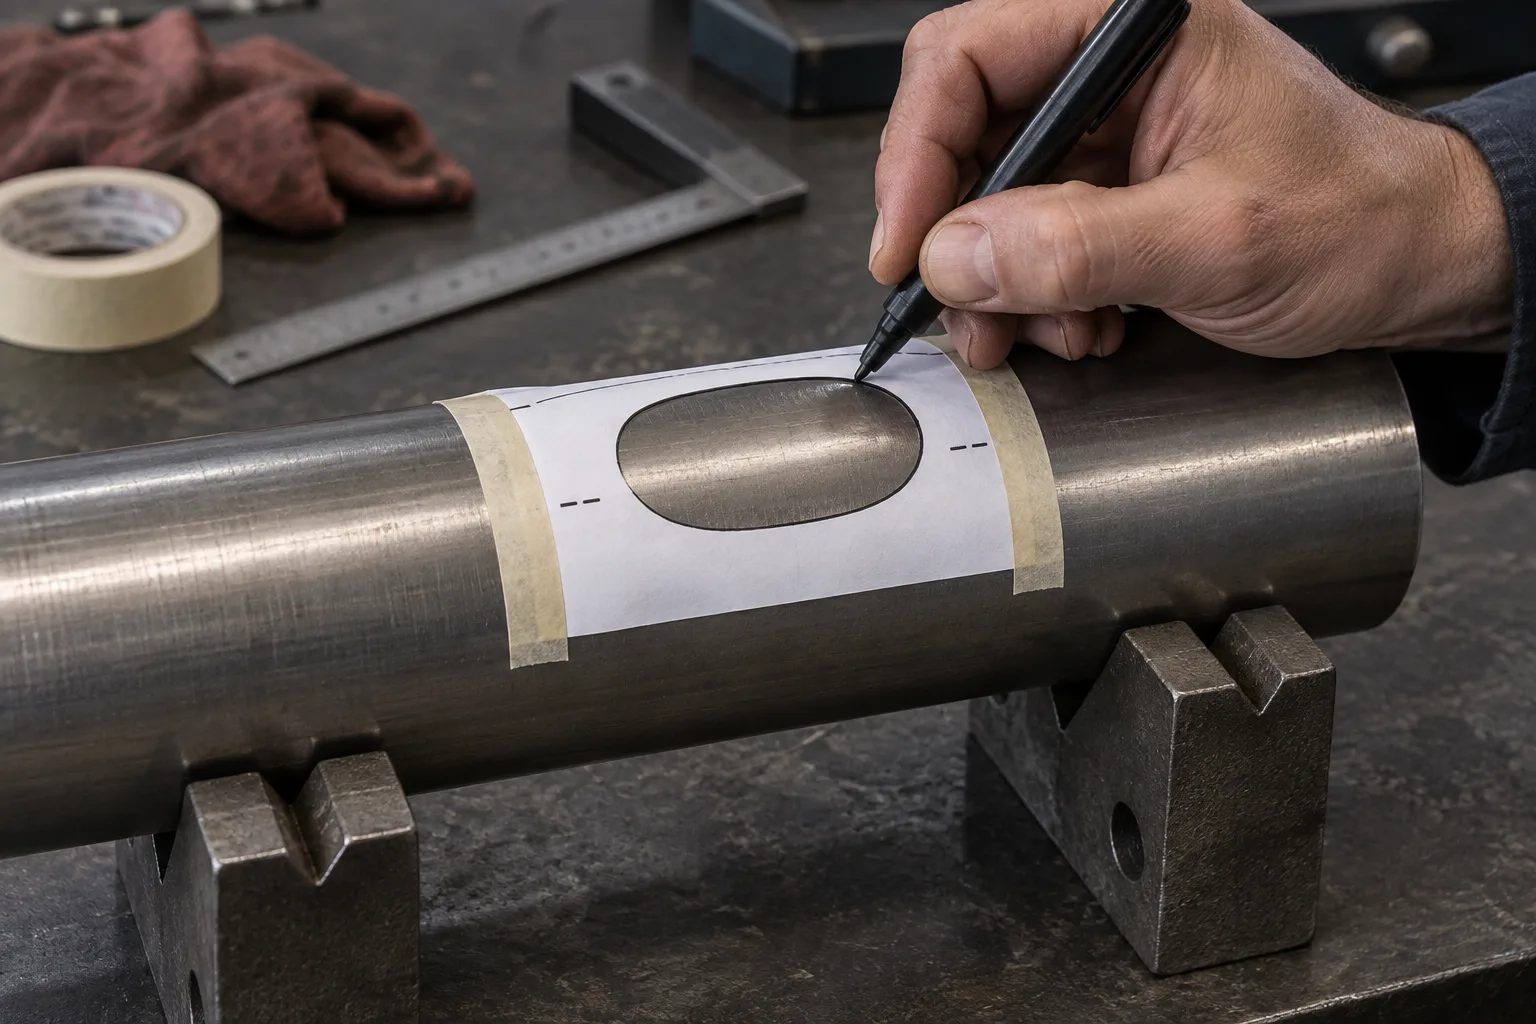
先以完整模板定位:将模板孔中心十字对准管上的中心,轴向点划线沿主管轴线,远离管端的方向保持一致。这是孔口局部贴片,不要求围绕主管一整圈。
固定时不拉伸纸张:从中心附近向两侧轻贴,让纸顺着圆柱表面贴平,再用胶带固定外缘。描线区域不能有鼓包、褶皱或悬空;不要靠拉纸消除错位。
选择一种转移方法:方法 A:垫复写纸,沿完整模板的闭合实线描出轮廓。方法 B:先转移中心、轴线及至少两个外缘定位记号,再取下模板沿闭合实线剪窗;复位后沿纸窗边缘描线。
取下纸后复核:检查金属上的线是否闭合、连续,位置是否与原中心和轴线一致。内部为切除区域。参考点划线、裁纸虚线和拼接十字不是切割线。
完成检查:如果纸窗边缘破损或模板不能稳定复位,重新打印或使用完整模板复写,不凭目测补画孔口。
05. 开孔后修整孔壁与毛刺
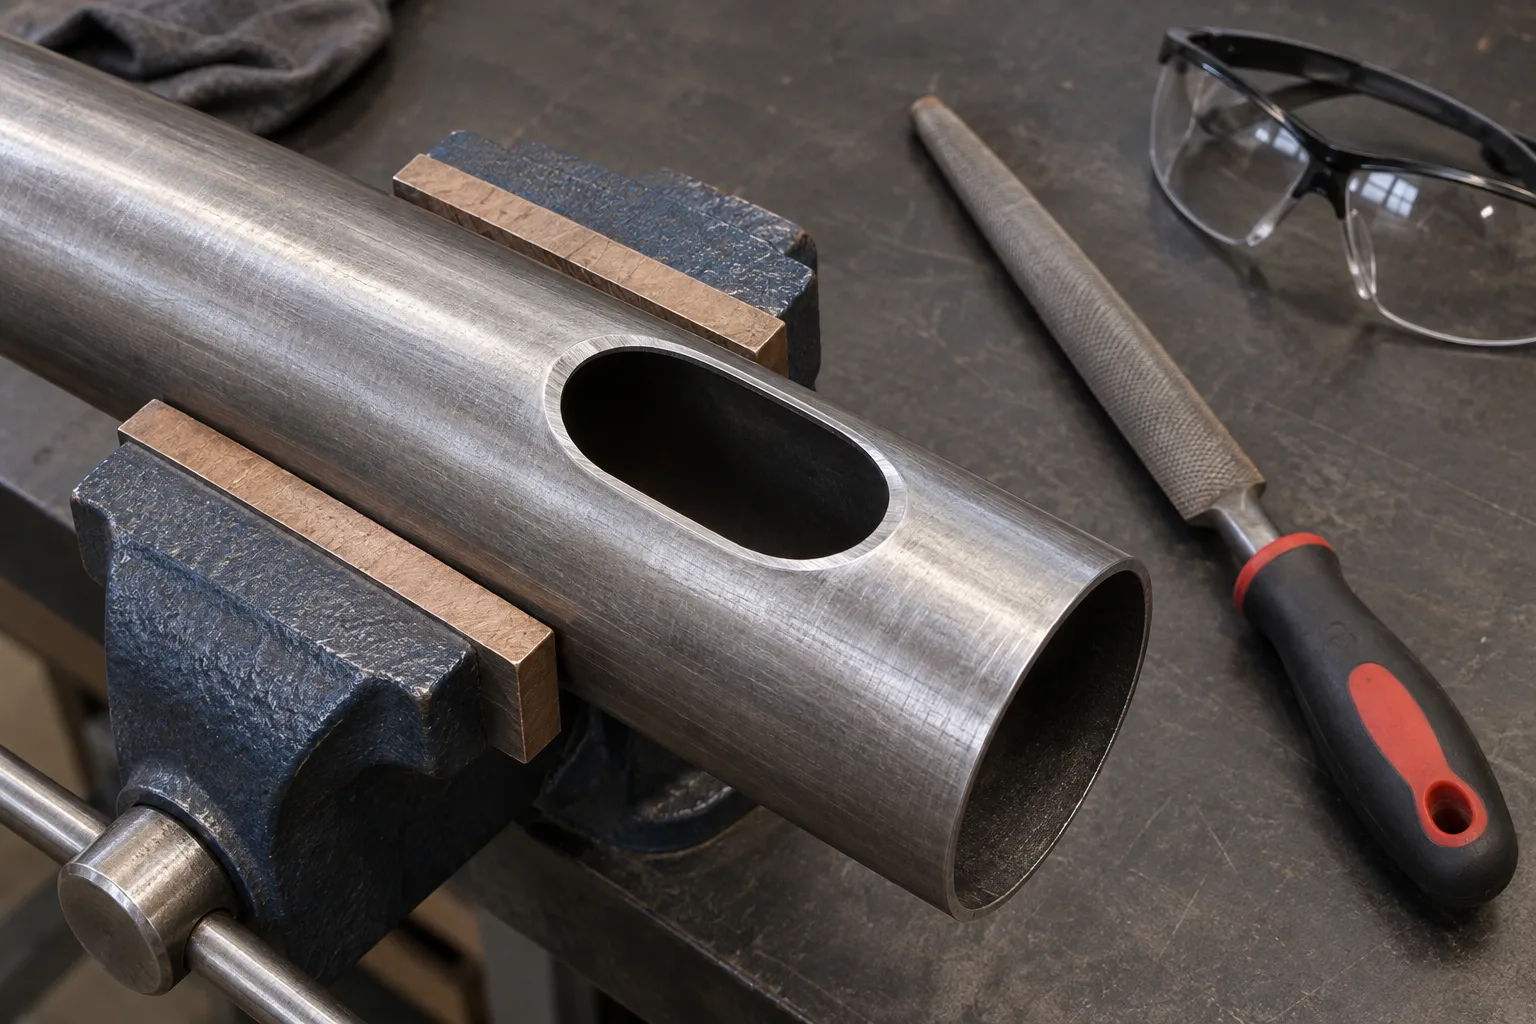
切割前再次核对:确认是闭合线内部去除。移除纸与胶带,可靠夹紧管材,按所用设备说明配备防护;选择与你的材料、壁厚和工艺匹配的开孔方法。
不要盲目沿线中心切:割缝宽度、工具方向与修整余量需要由实际工艺确定。本工具未补偿割缝,不能把图像当作设备操作教程,也不统一指定预留多少毫米。
修掉毛刺,保留基准:清除松动切屑,按工艺修整内外毛刺及局部高点。分次少量修整,保留可判断最终轮廓的位置标记;不要仅为外观把孔口整体磨大。
插入式特别检查孔壁:模板只定义主管外表面边界。斜插入厚壁管时,孔壁可能阻挡支管;应检查具体干涉位置与切穿方向,不能默认沿主管径向切透就一定能插入。
完成检查:本流程完成到可试配的开孔件,不包含坡口设计、焊接工艺或承压/承载合格判定。
06. 按连接方式试配并记录
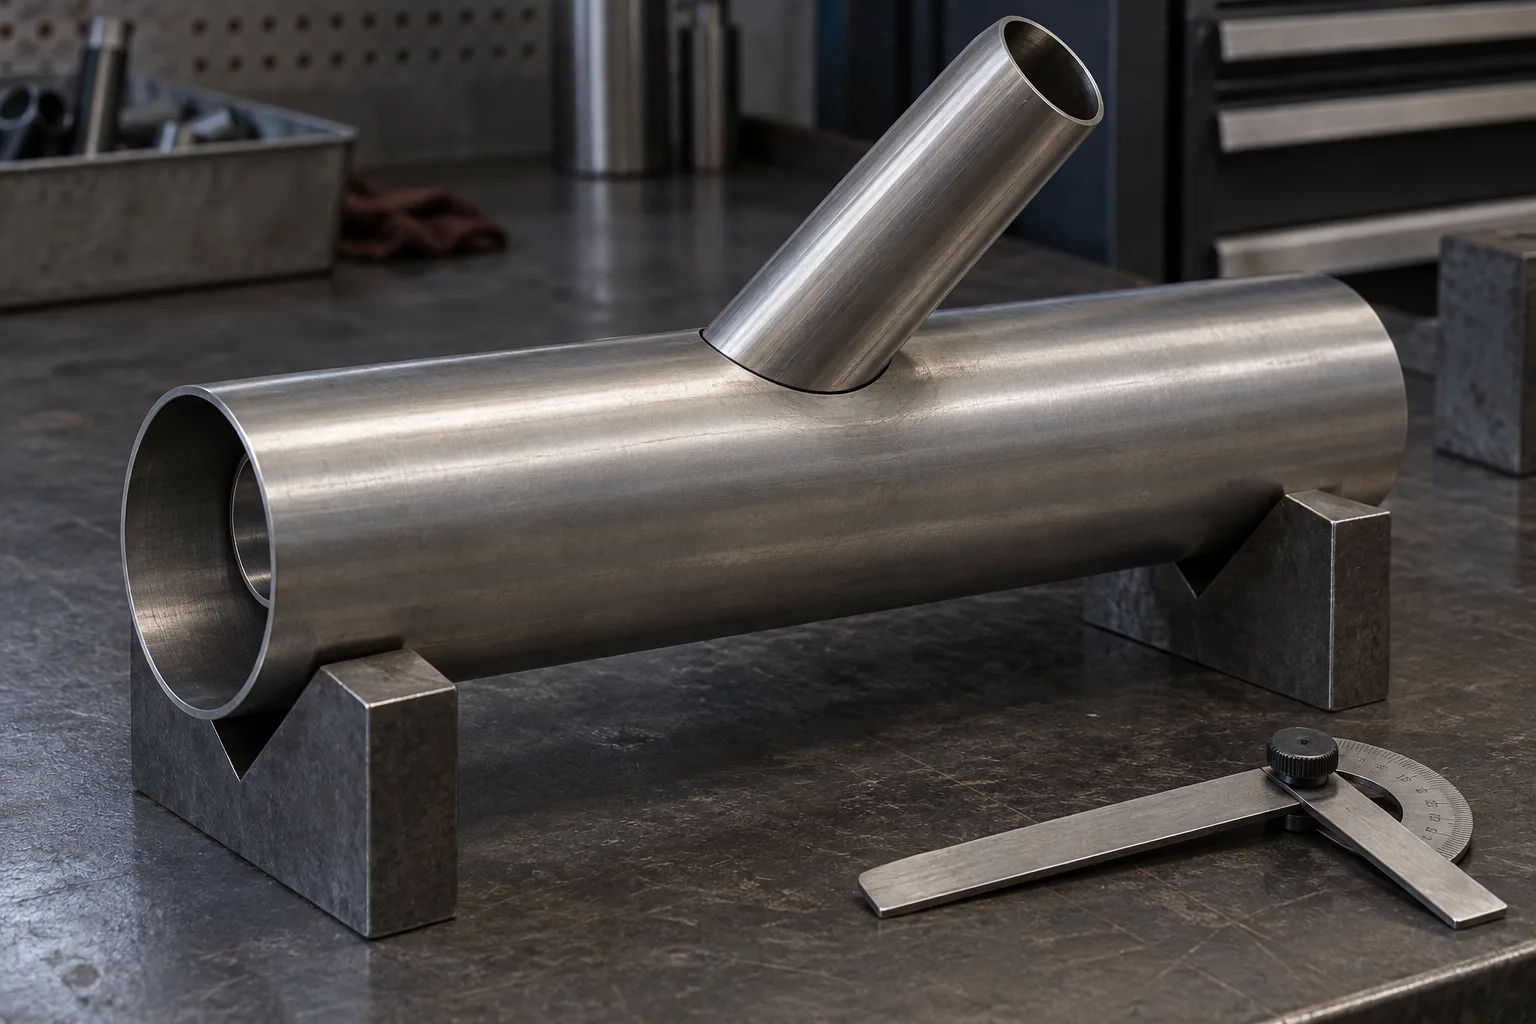
先核对位置与角度:用实际测量工具核对主管孔中心、周向位置与两管中心线夹角。不要为了让支管插入而改变设计角度,也不要用敲击掩盖孔壁干涉。
贴合式检查贴合:支管端部应使用单独的支管切口轮廓,贴在主管外表面。检查端部贴合与内孔连通,不能要求支管外径穿过按支管内径制作的主管孔口。
插入式检查通过性:沿预定方向试插,检查局部卡点与孔壁。插入深度按实际设计另行确定。直径总间隙不是平面模板每处相同的等距外扩量。
记录试件结果:记录输入参数、模板编号、纸张与校准结果、切割和修整方法、实际贴合问题。先完成试件确认,再把相同设置用于后续零件。
完成检查:若孔口已过大,继续打磨不能恢复尺寸;停止并重新判断尺寸、模板方式和工艺。
对不准或装不进去时,先查哪里?
校准线变短或变长:检查打印缩放与纸张设置。两方向都需要复核,不要通过拉纸或扩大孔口补偿。
拼接后断线或双线:确认模板编号、行列与 A/B 配对,两个标识同时对齐,不能直接对接纸边。
裁边线外仍有孔口曲线:这是相邻页的重复区域,正确重叠后应形成完整轮廓,不要再次把重复带加入展开长度。
纸贴不平或中心丢失:处理鼓包和褶皱,剪窗前先转移定位基准。无法可靠复位时重新制作模板。
支管插不进去:确认是插入式,核对外径、直径间隙、实际角度与局部孔壁干涉;不要直接把整个孔口磨大。
贴合式的主管孔小于支管外径是预期结果:该孔按支管内径连通,支管端部贴在外侧,切口需另做。
记录模板编号、尺寸、纸张、横纵校准读数以及试配和修整结果。试件确认后再用于后续零件。