01. 校准支管模板的打印比例
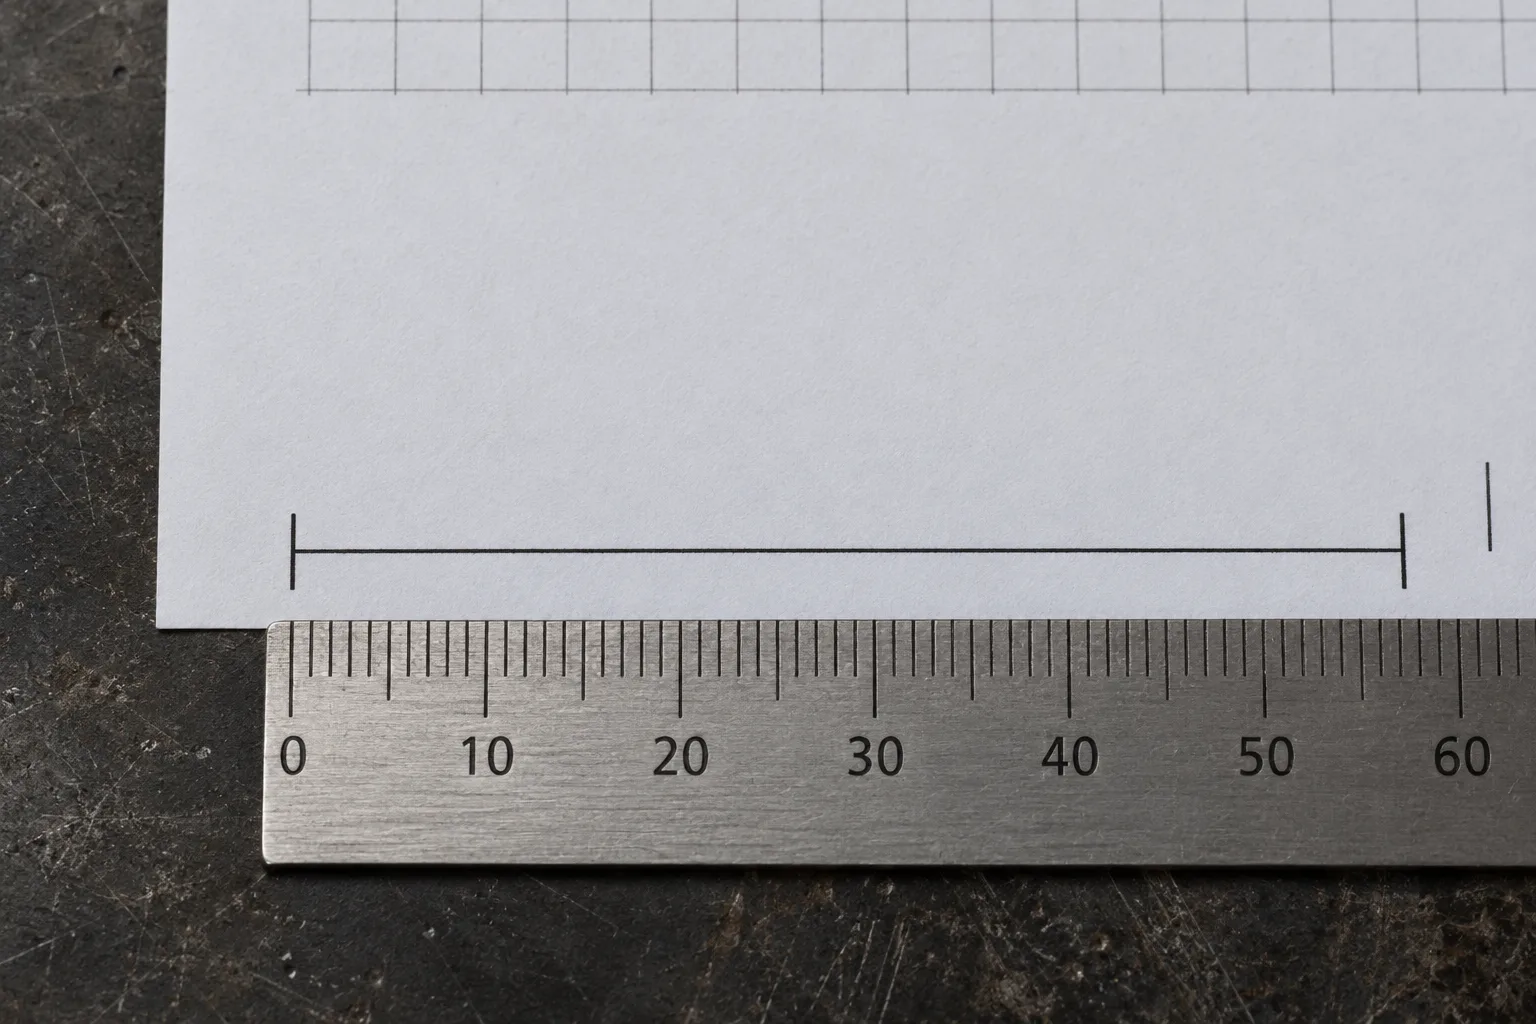
确认文件是支管端部切口模板,而不是主管开孔。核对支管外径、主管外径、两管夹角和单位;使用实际外径,不能直接代入公称管径。
选择实际大小 / 100%,使用与 PDF 相同的纸张,关闭适应页面、缩小、每张多页以及海报二次分页。单面打印,并分别测量每张纸的横向 100 mm、纵向 20 mm 校准线。
尺的零刻度对齐端刻线中心,不把尺边当零点。两方向任一不符都应检查设置并重新打印,不能拉伸模板补偿。
完成检查:两条校准线符合标称值和工件所需精度。图像只演示测量动作,图中的尺读数不代表校准合格。
02. 先拼成完整的展开模板
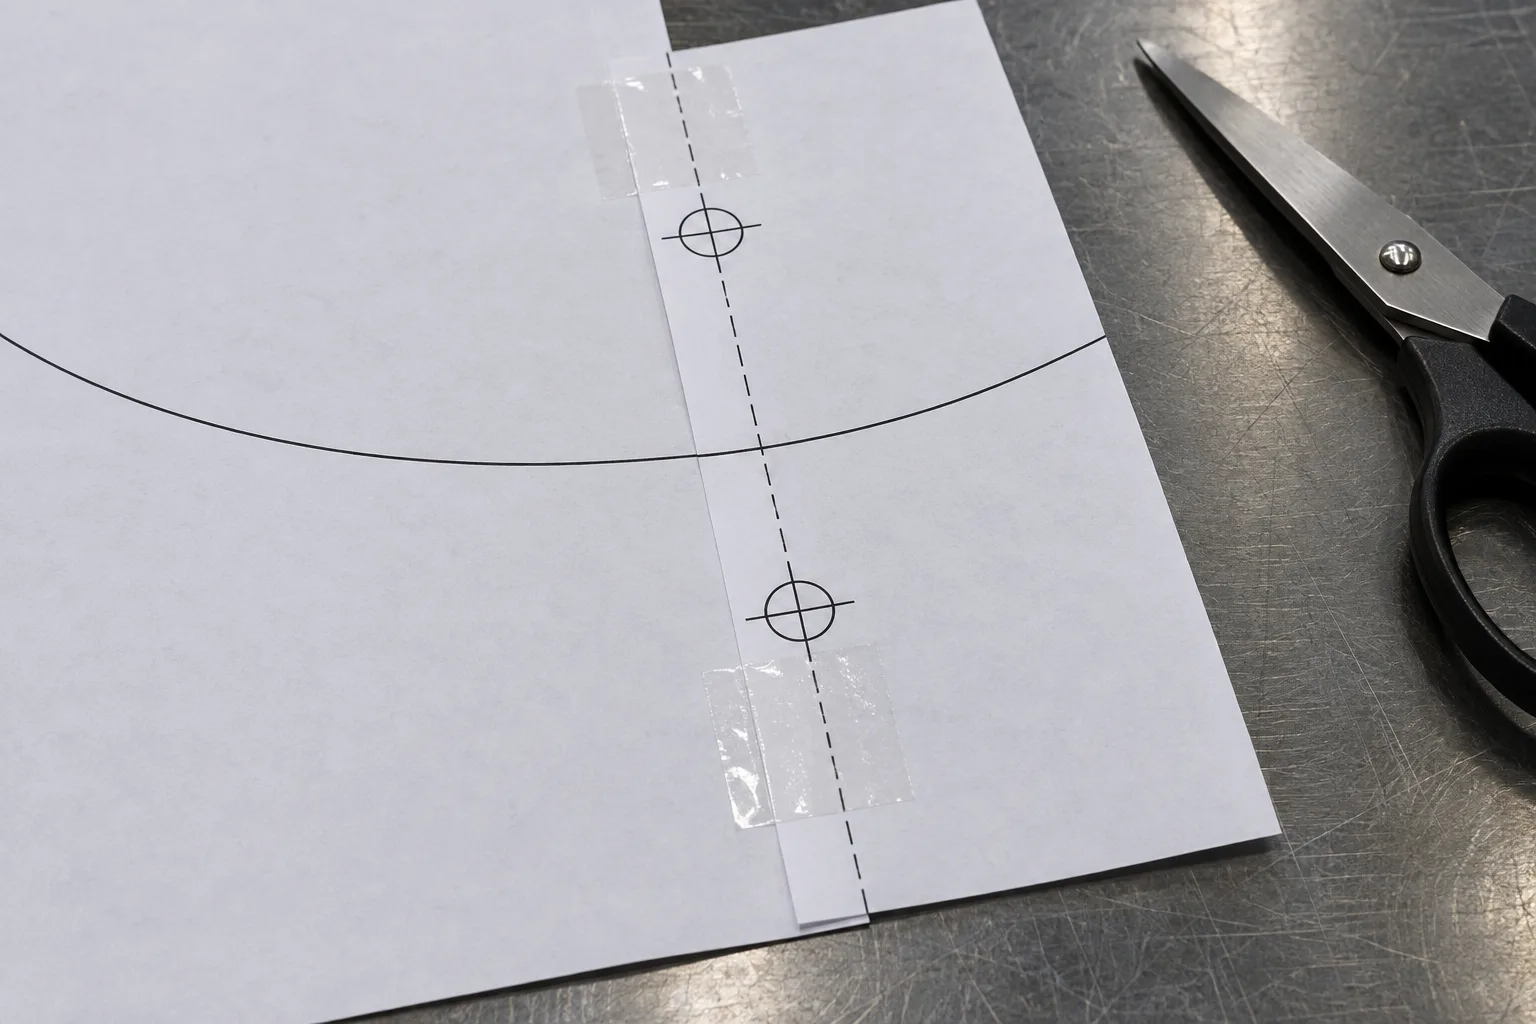
多页模板按行列和大页码从左到右、从上到下排列,确认同一模板编号和纸张。单页可跳过拼接。
只有存在左侧或上方相邻页时,才沿对应短虚线裁边。将裁好的纸边覆盖到前一张上,同时对齐该接缝配对的 A、B 圆圈十字,再固定胶带。
不要直接对接纸边。裁线外的图形属于相邻页重复区域,正确重叠后轮廓仍然完整;不要把这部分宽度再次加进展开长度。
完成检查:曲线和网格在接缝处连续。纸张拼接重叠量不等于支管 0°/360° 接缝处要再加的宽度。
03. 准备支管与平端基准
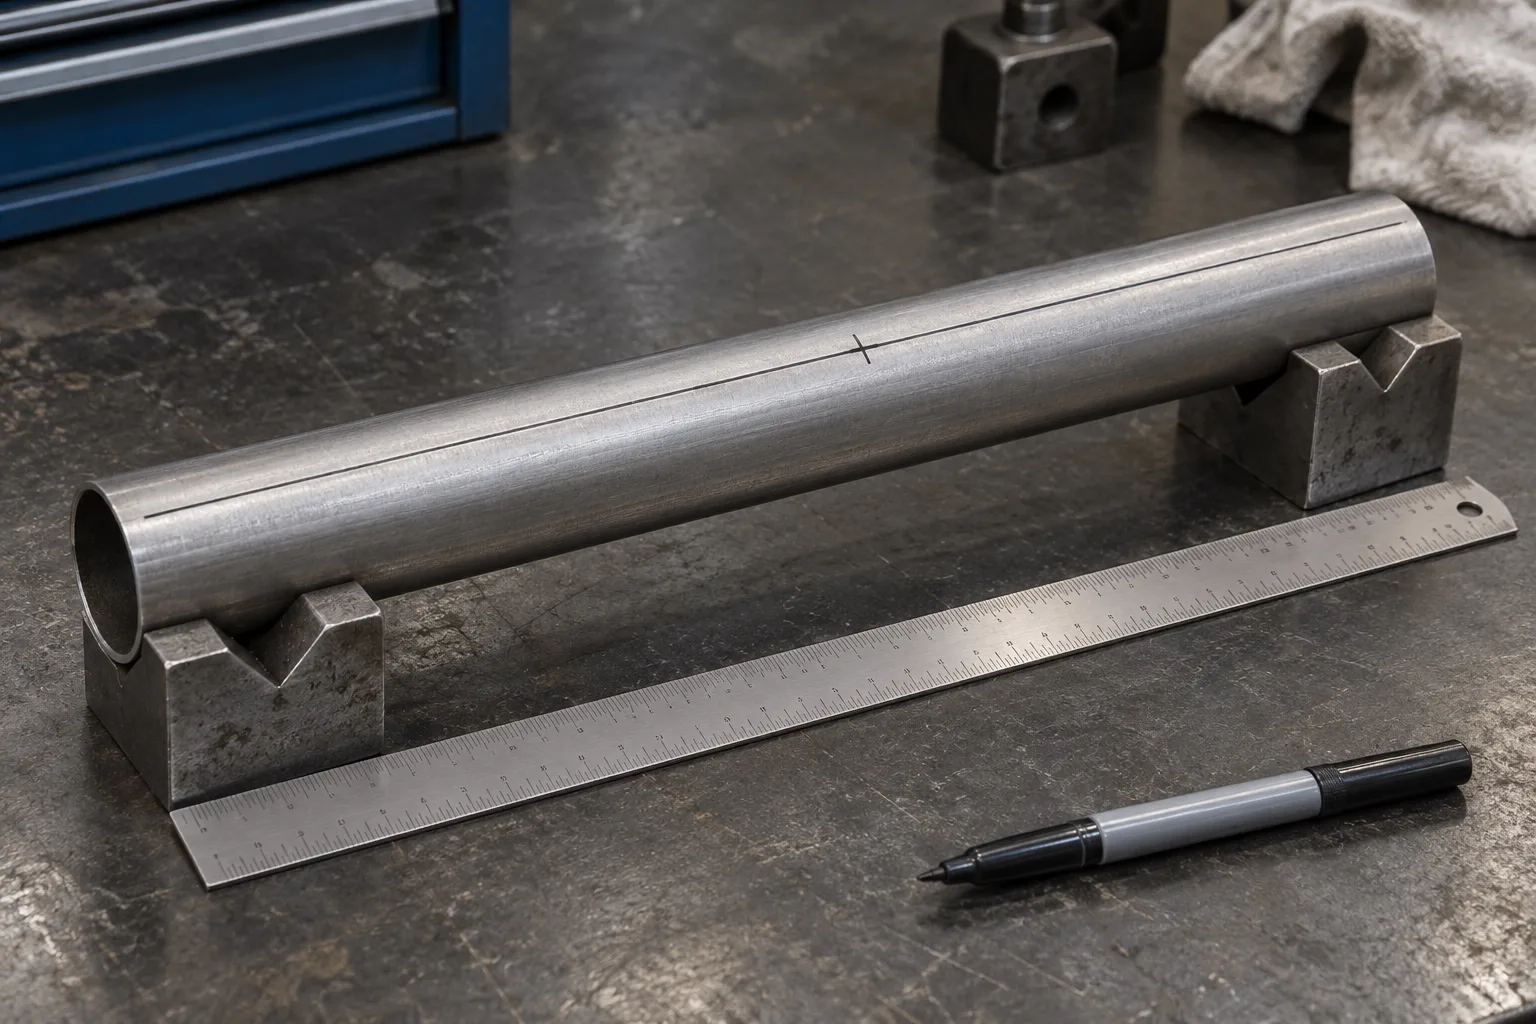
清理管材表面,用支撑和夹具防止滚动。在支管上标出轴向母线,用于定位模板的 0°/360° 接缝;若零件有方向要求,先把图纸方向转移到管上。
点划平端基准表示一个垂直于管轴的参考截面,回切深度从这里朝保留管段测量。若现有管端不方正,不能把歪斜端面直接作为基准。
这个工具只计算端部切口,不决定整根零件的最终长度。根据图纸选择参考截面的轴向位置,确认端部有足够材料覆盖整条切口轮廓。
完成检查:基准截面与管轴正交,方向明确,材料余量够用。图中主管侧孔的定位含义不适用于这里;此图像仅示意轴向标线和支撑。
04. 整圈包覆、对缝,再描出切口
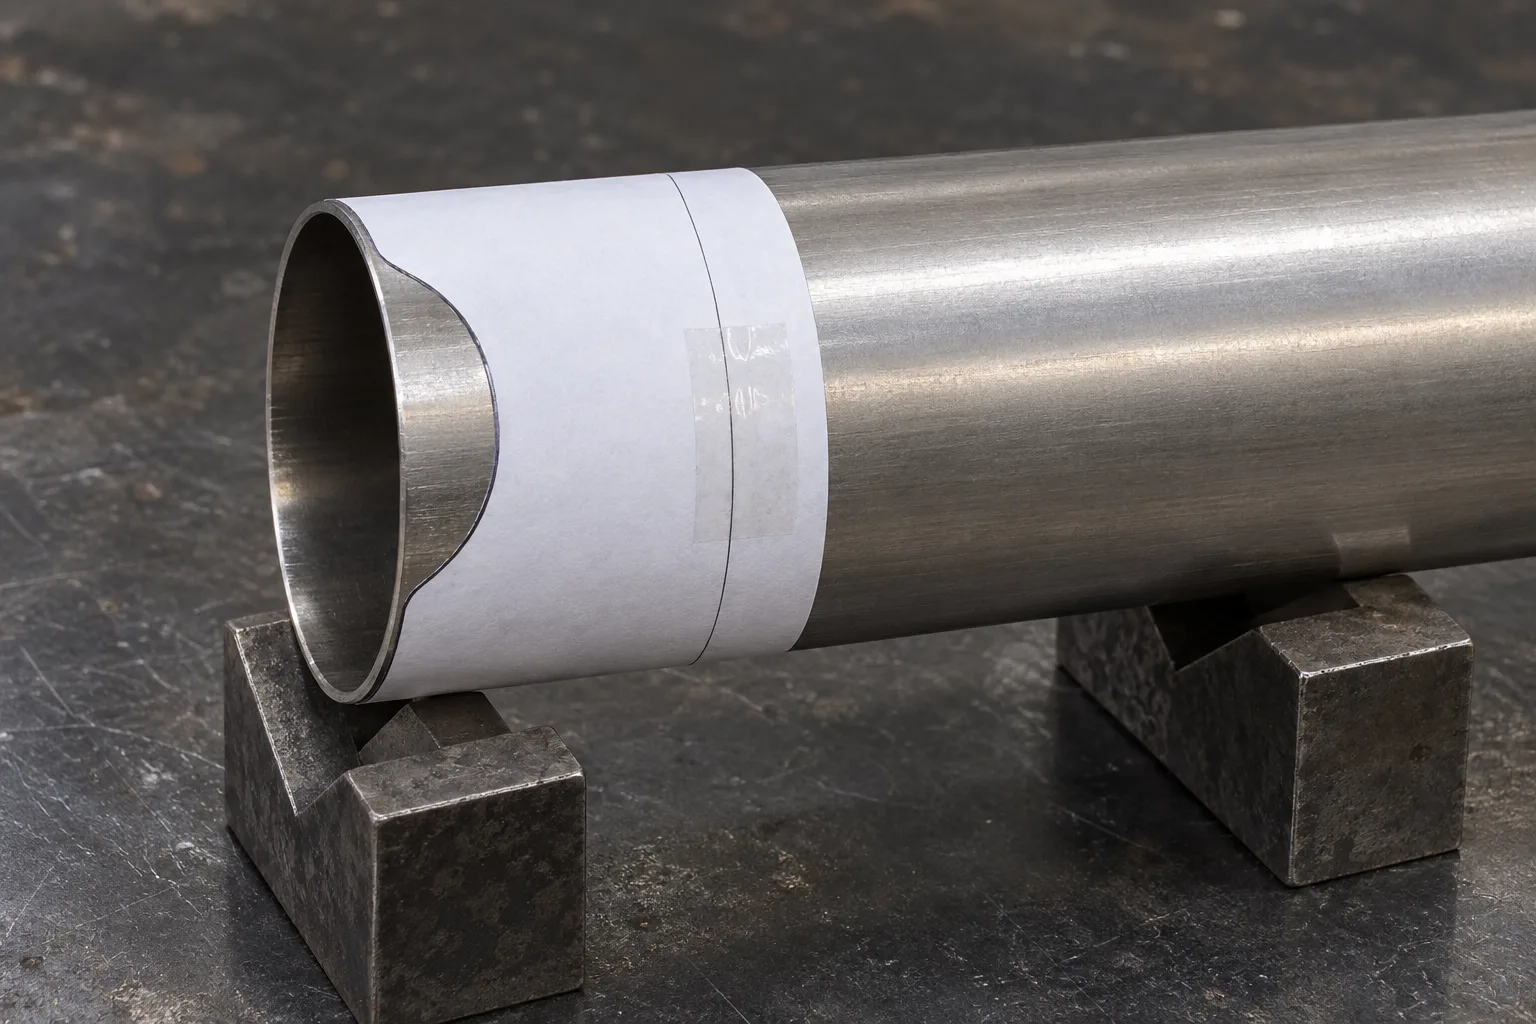
把模板沿支管整圈包覆,让印出的 0° 和 360° 两条接缝线落在同一条轴向母线上。核对的是印刷线,不是带空白边的纸边;不要为了贴合而拉伸纸张。
平端基准应沿同一截面绕管一圈。保持模板不歪斜、描线处没有鼓包或褶皱,再固定纸张。接缝对不上时先查比例、外径和分页拼接,不凭目测剪短模板。
可用复写纸沿完整实线转移轮廓;也可先保留接缝与基准标记,再沿曲线剪纸,保留覆盖保留管段的一侧,按原标记复位后沿纸边描线。图像示意后一种方法。
展开图中曲线上方、朝待加工管端的一侧切除,曲线下方的管身保留。旋转纸张后不要用屏幕的上下方向判断;在废料侧做文字记号。切口不是主管侧壁上的闭合孔。
完成检查:金属上的划线绕管连续,在 0°/360° 处衔接;基准与方向未移动,切除侧已明确。
05. 切除端部废料并修整
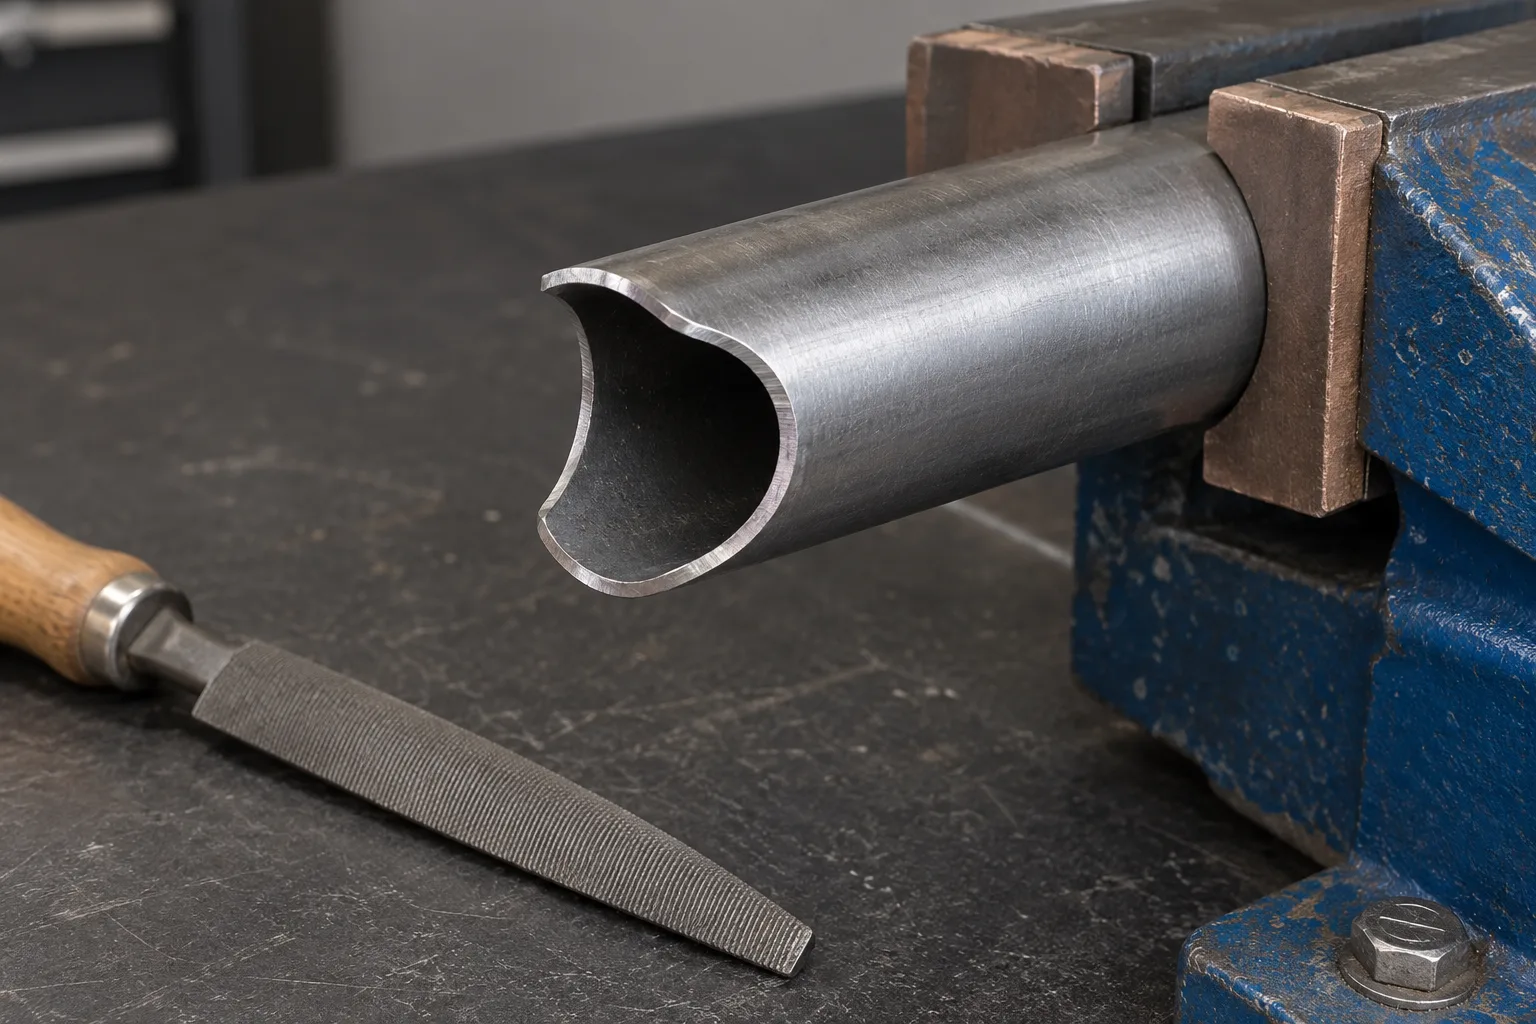
取下纸张和胶带,重新夹紧工件,核对废料侧。按材料、壁厚和设备要求选择切割方式,遵守设备说明及防护要求。
模板是外表面交线,不包含割缝、壁厚、坡口或焊接间隙补偿。切割线与工具中心如何对应、预留多少修整量,应由实际工艺确定。
去除毛刺和局部高点,分次少量修整并保留轮廓判断依据。斜接或厚壁管的内缘可能先接触主管,不应仅凭外侧划线就认定已经完整贴合。
完成检查:切口端部可安全试配,未切错废料侧;不要为了让轮廓看起来对称而改变本来不对称的斜接形状。
06. 按设计夹角贴合主管试配
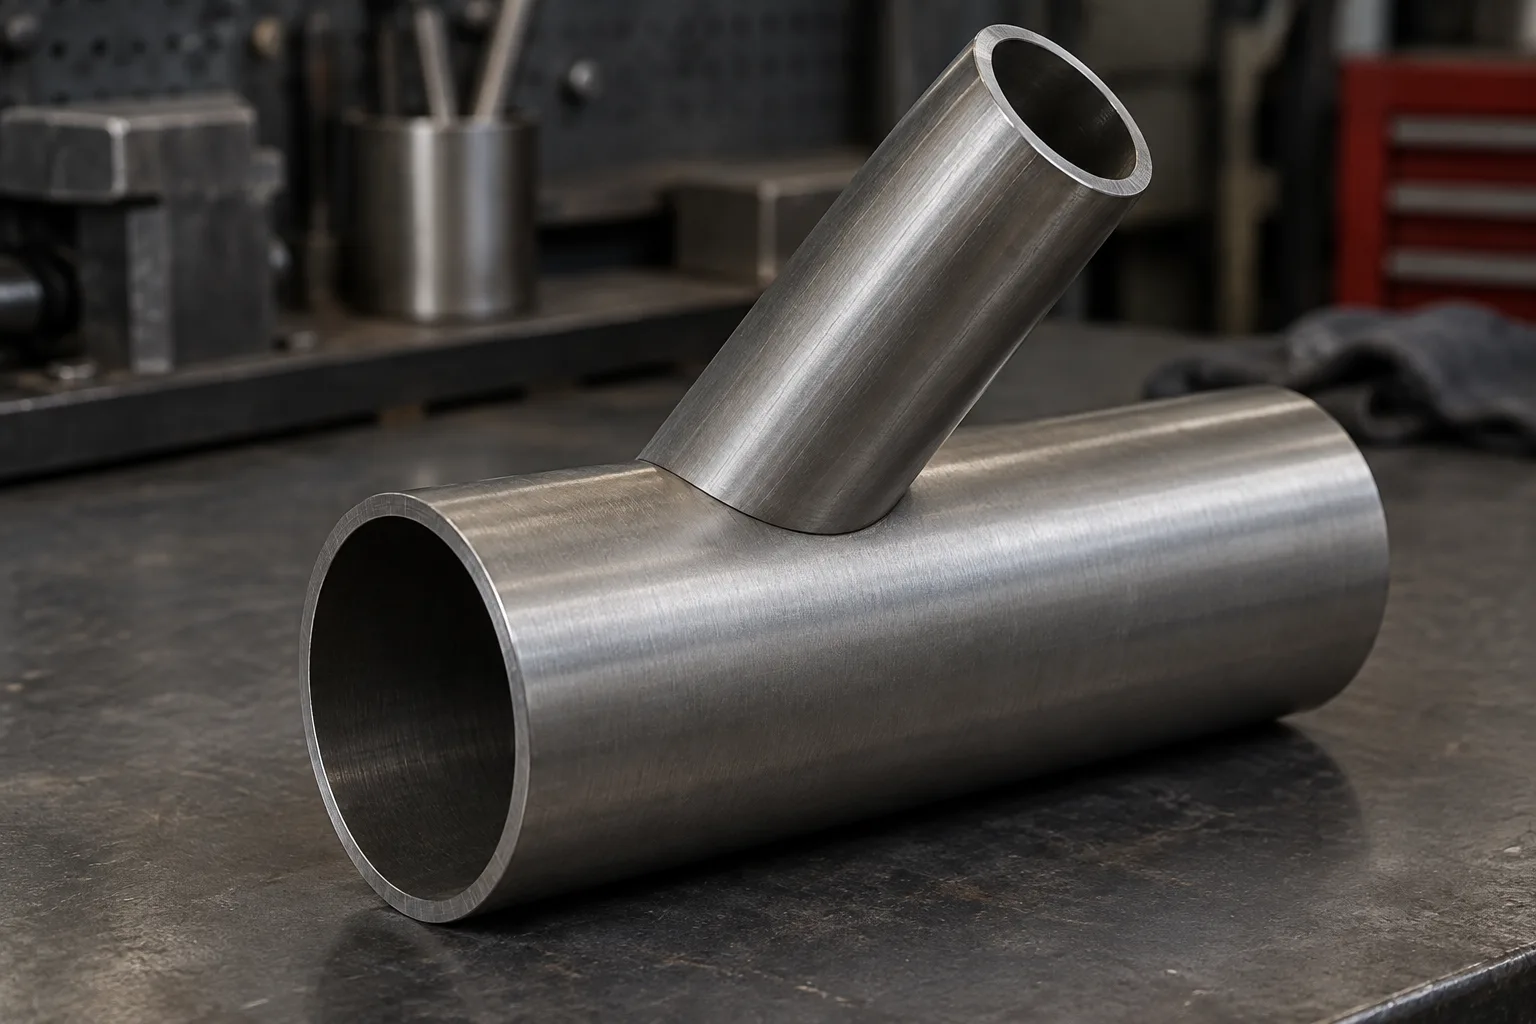
将支管端部放到实际主管外表面,按图纸夹角和旋转方向定位。夹角是两管中心线夹角,不是量鱼嘴边缘某一段的倾斜角。
检查周向各处接触与间隙,找出局部干涉,再少量修整。不要通过改变支管角度、强压或扩大整个切口来掩盖尺寸问题。
如果主管还需要内部连通,应另用主管开孔工具选择贴合式或插入式;支管端部模板不能直接当作主管开孔模板。
完成检查:记录实测外径、夹角、模板编号、打印校准值和试配结果。正式批量前先用试件确认;焊接、承压与承载要求由相应设计和工艺另行确定。
接缝或切口不合适时
接缝差一截:先查横纵校准线、实际外径及单位,再查分页重叠;纸张裁边不是管周长度基准。
接缝对上但模板歪:核对平端基准是否处于同一正交截面,重新铺平固定。
切口形状反了:核对旋转方向、废料侧和支管朝向,不能靠后续扩大切口修复切反的问题。
外侧接近贴合但仍卡住:检查内缘干涉、实际壁厚、主管圆度和局部高点,按工艺处理。